


Vamzdžių montavimas
kodėl rinktis GNEE

kodėl rinktis Mus
GNEE Group yra gerai žinoma plieno prekybos įmonė Kinijoje. Jai priklauso kelios dukterinės įmonės, o jos tiekimo asortimentas apima išilginiu povandeniniu lanku suvirintus plieninius vamzdžius, elektrosintezės būdu suvirintus vamzdžius, 3PE plieninius vamzdžius, cinkuotus vamzdžius, korpusus, flanšus, alkūnes, vožtuvus, vamzdžius su briaunomis ir kitas plienines medžiagas. Medžiagos yra anglinis plienas, nerūdijantis plienas ir tt Pagrindiniai standartai yra GB, HG, ANSI, API, MSS, AWWA, DIN, BS, JISB2220, NFE, UNI, Q235, S235, 20#, A234WPB 20G, 16Mn, 12CMoV,1CMor5,1CMor5, JISB2220, NFE, UNI, tiekimas ištisus metus. 1Cr9Mo, A335P5/P9 /P11/P12/P22/P91/P92, WB36, 10CrMo910, OCr18Ni9 ir 1Cr18Ni9Ti ir kiti vamzdžiai.
GNEE Group yra įmonė, sertifikuota pagal ISO. Įmonė turi tris dideles stūmimo stakles, du didelius hidraulinius įrenginius, dvi vidutinio dažnio lenkimo stakles, vieną šalto ekstruzinio lenkimo stakles ir vieną lenkimo formavimo mašiną. Turėdama visą įrangą ir sudėtingus testavimo įrenginius, GNEE Group visų pirma laikosi kokybės, siekdama kiekvienam klientui teikti patogias vieno langelio paslaugas. Mes sveikiname bendradarbiavimą tiek iš vietinių, tiek iš tarptautinių klientų.

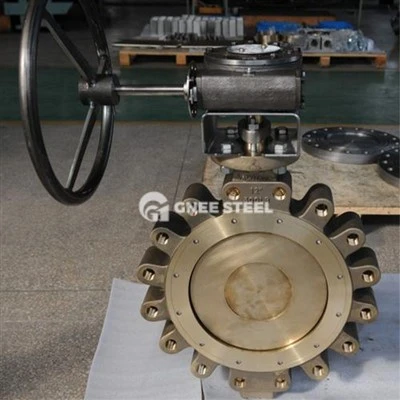


Kas yra vamzdžių montavimas?
Vamzdžių jungiamosios detalės yra vamzdynų sistemų komponentai, atliekantys įvairias funkcijas, tokias kaip prijungimas, valdymas, krypties keitimas, nukreipimas, sandarinimas ir palaikymas. Plieninių vamzdžių jungiamosios detalės priklauso slėginėms jungiamosioms detalėms. Jie skirstomi į keturis pagrindinius tipus, remiantis skirtingais apdorojimo būdais: sandūrinio suvirinimo jungiamosios detalės (suvirintos ir nesuvirintos), suvirinimo jungiamosios detalės, srieginės jungiamosios detalės ir flanšinės jungiamosios detalės.
GNEE Group gali tiekti alkūnes, trišakius, kryžius, reduktorius, vamzdžių apkabas, vidines ir išorines sriegiuotų vamzdžių jungiamąsias detales, lanksčias vamzdžių jungtis, greitąsias žarnų jungtis, srieginius antgalius, atramas (stalus), čiaupus (vamzdžių kamščius), vamzdžių dangtelius, aklinas plokštes ir kt., išskyrus vožtuvus, tarpiklius, tvirtinimo detales.
GNEE Group specializuojasi tiekiant platų plieninių vamzdžių jungiamųjų detalių asortimentą, įskaitant:
1. Flanšai, įtampai sujungimai, vamzdžių lankai, spaustukai, įvorės, gerklės lankai ir kt.
2. alkūnės, pasilenkimai
3. Reduktorius (reduktorius), reduktoriaus alkūnė, atšakų vamzdžio platforma, armatūros vamzdis
4. trišakiai, kryželiai
5. tarpikliai, žaliavų juosta, linijinės kanapės, flanšinės žaliuzės, vamzdžių kamščiai, žaliuzės, galvutė, suvirinti kamščiai
6. žiedai, vilkimo kabliai, žiedai, laikikliai, laikikliai, vamzdžių kortelės ir kt.
7. Paviršiaus apdorojimas: ėsdinimas, valcavimas smėliu, valymas smėliasrove, poliravimas ir kt.
8. Dydis: 1/2"–60" (DN15-DN3000) 150 klasė - 2500 klasė
9. Išorinis skersmuo: SCH5S, SCH10S, SCH10, SCH40S, STD, XS, XXS, SCH20, SCH30, SCH40, SCH60, SCH80, SCH160, XXS ir kt.
10. Standartai: ASTM, JIS, DIN, EN
11. Plieno klasė A105N, A234WPB, A193 Gr.B7 ASTEM A194 GR.2H ASTM A194A216WCB, SS304 ir kt.

Vamzdžių alkūnių gamybos procesas
Karštas formavimas
Karštų indukcinių lenkimų formavimo procese naudojamos specializuotos lenkimo staklės, įtvarai ir šildymo prietaisai. Tuščias vamzdis, uždėtas ant formos, juda į priekį stumiant strypą ir proceso metu kaitinamas, plečiamas ir sulenkiamas.
Karšto indukcinio lenkimo deformacijos charakteristikos nustatomos remiantis metalo medžiagos tūrio pokyčiu prieš ir po plastinės deformacijos, siekiant nustatyti tuščio vamzdžio skersmenį. Naudojamo tuščio vamzdžio skersmuo yra mažesnis nei lenkimo, o tuščio vamzdžio deformacijos procesą valdo įtvaras, kad suspaustų vidinį lanką. Metalo srautas kompensuoja kitų dalių plonėjimą dėl skersmens padidėjimo, todėl susidaro vienodo sienelės storio lenkimas.


Spaudimas
Kai lenkimų gamybos apimtis yra maža, tiek per storos, tiek plonos sienos lenkimo gamybai naudos štampavimo metodą. Štampuoti lenkimai skirstomi į šalto štampavimą ir karštąjį štampavimą, paprastai parenkami pagal medžiagos savybes ir įrangos veikimą. Šaltai štampuotų lenkimų formavimo procesas apima ruošinio įdėjimą į išorinį štampą naudojant specializuotą lenkimo mašiną, uždarant viršutinį ir apatinį štampus. Ruošinys išlaikomas išilgai vidinių ir išorinių štampų ir yra formuojamas judant stūmokliui.
Karštas štampavimo lenkimas apima vamzdžio medžiagos kaitinimą, apdirbimą naudojant specializuotą įrangą, tada pjaustymą ir kaitinimą iki aukštesnės nei kritinė temperatūra. Po tam tikro laiko izoliacijos jis greitai dedamas į gesinimo medžiagą, dėl ko staiga nukrenta temperatūra. Susidaręs posūkis greitai atšaldomas didesniu nei kritinis aušinimo greitis.
Centrinės plokštės suvirinimas
Pusė lenkimo profilio pagaminama naudojant plokščių presavimo mašiną, o po to abi dalys suvirinamos. Ši technika dažniausiai naudojama posūkiams, viršijantiems DN700.

Flanšo gamybos procesas

Liejimo flanšo apdirbimo procesas
Pasirinkta žaliava plienas dedamas į vidutinio dažnio indukcinę lydymo krosnį, užtikrinant, kad išlydyto plieno temperatūra siektų 1600-1700 laipsnių; metalinė forma įkaitinama iki 800-900 laipsnių ir palaikoma pastovi temperatūra; paleidžiama išcentrinė mašina, o išlydytas plienas pilamas į įkaitintą metalinę formą; liejinys natūraliai atšaldomas iki 800-900 laipsnių ir palaikomas 1-10 minučių; tada jis atšaldomas vandeniu iki beveik kambario temperatūros, o liejinys išimamas iš formos.
Kaltinio flanšo apdirbimo technologija
Kalimo procesas paprastai apima šiuos veiksmus: aukštos kokybės ruošinių parinkimas pjaustymui, kaitinimas, formavimas ir aušinimas po kalimo. Yra įvairių kalimo būdų, įskaitant nemokamą kalimą, kalimą ir uždarą kalimą. Gamybos metu parenkami skirtingi kalimo būdai, atsižvelgiant į kaltinių gaminių dydį ir gamybos partijos dydį.
Kaltiniai turi didelį matmenų tikslumą, mažą apdirbimo ribą ir pagrįstesnį pluošto struktūros pasiskirstymą kaltiniuose, o tai gali dar labiau pagerinti dalių tarnavimo laiką.
Pagrindiniai laisvojo kalimo procesai: Laisvo kalimo metu kaltinių forma palaipsniui formuojasi per kai kuriuos pagrindinius deformacijos procesus. Pagrindiniai laisvojo kalimo procesai apima suardymą, tempimą, perforavimą, lenkimą ir pjovimą.


Kalimo štampavimo procesas
Pagrindinis kalimo štampavimo procesas apima: išlyginimą, kaitinimą, pirminį kalimą, galutinį kalimą, perforavimą ir apipjaustymą, apvadą, atkaitinimą ir stiprinimą šratiniu pūtimu. Dažniausiai naudojami metodai yra nuvertimas, tempimas, lenkimas, perforavimas ir presavimas.
Supjaustytų florinų apdorojimas
Flanšas nupjaunamas tiesiai iš centrinės plokštės, paliekant vidinį skersmenį, išorinį skersmenį ir flanšo storį tolesniam apdorojimui, o tada apdorojamos varžtų skylės ir vandens linijos. Flanšai, pagaminti naudojant šį metodą, vadinami supjaustytais flanšais, o maksimalų tokio tipo flanšo skersmenį riboja centrinės plokštės plotis.


Valcuotų flanšų apdirbimas
Juostų išpjovimo iš vidutinio storio plokščių ir vėliau jų susukimo į apskritas formas procesas vadinamas valcavimu, pirmiausia naudojamas dideliems flanšams gaminti. Po valcavimo atliekamas suvirinimas, po to išlyginamas, o po to apdirbamos vaterlinijos ir varžtų skylės.
Kaip užtikrinti vamzdžių montavimo kokybę
Siekdami užtikrinti mūsų vamzdžių ir vamzdžių jungiamųjų detalių kokybę bei patenkinti klientų poreikius, atliksime griežtus visų savo vamzdžių ir vamzdžių jungiamųjų detalių kokybės bandymus.

Prieš gamybą
Užtikrinti žaliavų kokybę: Plieno ruošinių ir kitų žaliavų cheminės sudėties analizė atliekama, kad atitiktų standartines specifikacijas. Be to, atliekami vizualiniai patikrinimai, siekiant aptikti paviršiaus ar požeminio paviršiaus defektus, tokius kaip duobės, įtrūkimai ir tuštumos.
gamybos proceso metu
Dauguma GNEE grupės produktų gaminami naudojant PQF valcavimo staklę, kuri yra pažangiausia pasaulyje besiūlių plieninių vamzdžių gamybos technologija. Neardomieji bandymo metodai naudojami plieniniams vamzdžiams ir jungiamosioms detalėms tikrinti nepažeidžiant mėginio pritaikymo, daugiausia įskaitant:
Sūkurinės srovės bandymas
Magnetinių dalelių bandymas
Ultragarsinis testavimas


Gatavo gaminio gamyba
Fiziniais bandymais siekiama patikrinti plieno medžiagų mechanines savybes pagal standartines specifikacijas arba kliento reikalavimus. Tai daugiausia apima:
Tempimo stiprumo bandymas
Derlingumo bandymas
Pailgėjimo bandymas
Charpy V formos smūgio bandymas
Kietumo bandymas (BHN, HV, RC, HRB)
Hidrostatinis bandymas Prieš išsiuntimą reikia griežtai išmatuoti paviršių, galus, žymes, pakuotę, kiekį ir svorį.
GNEE Pakavimas ir siuntimas
Vamzdžių montavimo pakuotė
Flanšus ir jungiamąsias detales paprastai pakuojame į padėklus arba faneros dėžes, faneros dėžes iki 6 colių ir padėklus, kurių ilgis didesnis nei 6 coliai.

Vamzdžių jungiamųjų detalių siuntimas
GNEE Group palaiko šiuos metodus, siekdama užtikrinti efektyviausią ir saugiausią visų produktų transportavimą jūra ir sausuma: jūrų transportą, oro transportą, konteinerių gabenimą geležinkeliu, transportavimą laivais, transportavimą geležinkeliu ir sunkvežimiais.

DUK
Kl .: Ar sutinkate su vamzdžių jungiamųjų detalių pritaikymu?
Kl .: Ar palaikote vamzdžių jungiamųjų detalių pritaikymą?
K: Ką turėčiau daryti, jei gautos vamzdžių jungiamosios detalės yra sugedusios?
K: Ar esate gamintojas ar prekybininkas?
Kl .: Ar galite pateikti pavyzdžius? Ar yra kokių nors mokesčių?
K: Koks yra vamzdžių jungiamųjų detalių pristatymo laikas?
Kl .: koks yra jūsų minimalus vamzdžių jungiamųjų detalių užsakymo kiekis?
Kl .: koks yra jūsų mokėjimo terminas?
Kl .: koks yra jūsų prekybos terminas?