


ASTM A53 -Standartinė suvirintų ir besiūlių anglinio plieno vamzdžių specifikacija, sukurta Amerikos bandymų ir medžiagų draugijos (ASTM). Standartas apima įvairių dydžių ir storių vamzdžius ir taikomas vamzdynų sistemoms, naudojamoms dujoms, skysčiams ir kitiems skysčiams transportuoti.
ASTM A53 vamzdis yra skirtas mechaniniam ir slėginiam naudojimui, taip pat yra priimtinas įprastam naudojimui garo, vandens, dujų ir oro linijose.
Dydžiai:
½" – 12" kai kurie apribojimai, priklausantys nuo klasės. Dydžiai iki 26" OD galimi ribotai.
Standartinė vamzdžių, plieno, juodo ir karšto{0}}dengto, cinko-dengto, suvirinto ir besiūlių vamzdžių specifikacija. Ši specifikacija apima besiūlius ir suvirintus juodo ir karštai cinkuoto plieno vamzdžius.
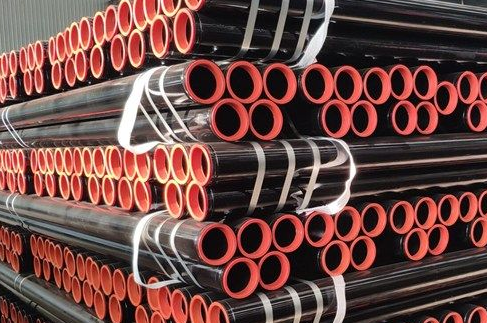
ASTM A53 vamzdžių tipai:
Ši specifikacija apima šiuos A53 vamzdžių tipus ir klases:
F tipo vamzdis – krosnies-suvirintas-, ištisinis suvirinimas A klasė
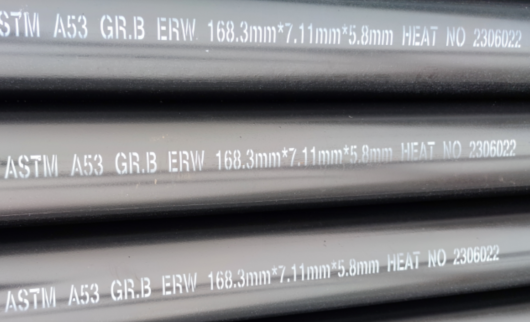
E tipo vamzdis - elektrinis atsparumas-suvirintas, A ir B klasės, vadinamas A53 ERW vamzdžiu
S tipo vamzdis - besiūlis, A ir B klasės, vadinamas A53 besiūliu vamzdžiu
ASTM A53 cinkavimo standarto reikalavimai:
ASTM A53 standartinė specifikacija, įskaitant karštai cinkuoto (cinkuoto) reikalavimus ASTM A53 B klasės vamzdžiams.
Be to, yra vamzdžių vidinis ir išorinis cinkavimas. Naudojant karštojo panardinimo procedūras, bet kurios rūšies cinko storis turi atitikti B6 specifikaciją.
Cinko dangos svoris turi būti ne mažesnis kaip 1,8 oz/ft2, 0,55 kg/m2, o kiekvieno mėginio svoris turi būti ne mažesnis kaip 1,6 uncijos/ft{5}} kg/m2, tuo tarpu bandinio išorinis paviršius ir vidinis paviršiaus svoris turi būti ne mažesnis kaip 1,3 uncijos/ft2 0.40 kg/m2.
ASTM A53 programos:
1 Architektūra: maksimalus dujotiekis su daugiau požeminio vandens ištraukimo, kai bokštai, katilai, karšto vandens tiekimas ir pan.
2 Apdirbimas, guolių komplektai, apdirbimo mašinos ir kiti priedai.
3 Elektros klasė: dujų paskirstymas, vandens tiekimo skysčio vamzdis.
4 antistatinių vamzdžių vėjo jėgainės.
MECHANINĖS SAVYBĖS – TEMPIMO REIKALAVIMAI
| Besiūliai ir ERW | A klasė | B klasė |
| Tempimo stipris, min, psi | 48 000 (didesnis arba lygus 330 MPa) | 60 000 (didesnis arba lygus 415 MPa) |
| Išeiga, min, psi | 30 000 (didesnis arba lygus 205 MPa) | 35 000 (didesnis arba lygus 240 MPa) |
| pailgėjimas (%) | Didesnis arba lygus 35 | Didesnis arba lygus 30 |
Pagrindinis skirtumas:
B klasė turi didesnį stiprumą (takumo stiprumas, didesnis arba lygus 240 MPa) ir tinka aukštesnio slėgio vamzdynų sistemoms.
A klasė turi geresnį plastiškumą (pailgėjimas Didesnis arba lygus 35%) ir labiau tinka šaltam lenkimui, vyniojimui ir kitiems formavimo procesams.
ASTM A53 CHEMINIAI REIKALAVIMAI:
| Besiūliai ir ERW | C max % | Mn maks. % | P max % | S max % |
| A klasė | 0.25 | 0.95 | 0.05 | 0.045 |
| B klasė | 0.30 | 1.20 | 0.05 | 0.045 |
| Tipas |
Anglies maks. % |
Manganas maks. % |
Fosforas maks. % |
Siera maks. % |
Varis maks. % |
Nikelis maks. % |
Chromas maks. % |
Molibdenas maks. % |
||||||||
| A klasė | B klasė | A klasė | B klasė | A klasė | B klasė | A klasė | B klasė | A klasė | B klasė | A klasė | B klasė | A klasė | B klasė | A klasė | B klasė | |
| S tipas (besiūlis) |
0.25 | 0.30 | 0.95 | 1.2 | 0.05 | 0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| E tipas (suvirintas-elektros varža) |
0.25 | 0.30 | 0.95 | 1.2 |
0.05 |
0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| F tipas (krosnies-suvirintas vamzdis) |
0.30 | / | 1.2 | / | 0.05 | / |
0.045 |
/ | 0.40 | / | 0.40 | / | 0.15 | / | 0.08 | / |
Įprastų taikymo scenarijų palyginimas:
A53 GR.A: dažniausiai naudojamas statybose, žemo -slėgio (mažesnio arba lygaus 5 MPa) skysčių transportavimo laukuose, pvz., vandentiekio vamzdžiuose, pastato konstrukcijų atramose ir žemo -slėgio garų sistemose.
A53 GR.B: dažniausiai naudojamas naftos, chemijos pramonėje, mašinų gamyboje, vidutinio ir aukšto slėgio skysčių transportavimui (mažiau nei 15 MPa arba lygus), pvz., naftos ir dujų vamzdynuose, aukšto slėgio katilų pagalbiniuose vamzdynuose ir mechaninėse konstrukcinėse dalyse.
Pagrindinis skirtumas:
A klasė tinka žemo slėgio, ne{0}}kritinėms sistemoms, pvz., pastatų vandentiekio ir oro kondicionavimo vamzdynams.
B klasė tinka vidutinio ir aukšto slėgio pramoniniams vamzdynams, tokiems kaip naftos ir chemijos pramonė.
Kaip pasirinkti tinkamą pažymį?
Žemo{0}}slėgio skystis, šalto lenkimo / apvijos reikalavimai → A klasė (ekonomiškas, geras formavimo našumas)
Vidutinio- ir aukšto{1}}slėgio skystis, konstrukciniai apkrovos-laikymo reikalavimai → B klasė (didesnis stiprumas, geras atsparumas slėgiui)
ASTM A53 B klasė yra įprastas pasirinkimas vidutinio{1}} ir aukšto slėgio Pasirinkus tinkamą klasę pagal konkrečias darbo sąlygas, galima optimizuoti išlaidas ir našumą.
A53 vamzdžio palyginimas su kitais standartais:
ASTM A106: aukštos{1}}temperatūros ir aukšto slėgio besiūlis vamzdis (mažesnis arba lygus 650 laipsnių), gaminamas tik besiūliais metodais, tinkamas garo/naftos ir dujų vamzdynų sistemoms.
API 5L: didelio atstumo{1}}naftos ir dujotiekiai, tinkami griežtesniems atsparumo slėgiui ir atsparumo korozijai reikalavimams.
ASTM A53 plieninio vamzdžio gamybos procesas:
ASTM A53 plieninio vamzdžio gamybos procesas skiriasi priklausomai nuo jo tipo (besiūlis vamzdis arba suvirintas vamzdis) ir specifinio gamybos metodo (pvz., karšto valcavimo, šaltojo tempimo, atsparaus suvirinimo ir kt.).
1. Besiūlių plieninių vamzdžių gamybos procesas
ASTM A53 besiūlis plieninis vamzdis yra padalintas į du procesus: karšto valcavimo ir šaltojo tempimo. Konkretus procesas yra toks:
(1) Karšto valcavimo besiūlių vamzdžių gamybos procesas
Vamzdžio ruošinio paruošimas: pasirinkite standartą atitinkantį anglinio plieno ruošinį (pvz., 20# plieną, atitinkantį A53-B klasę).
Šildymas: Šildykite iki 1100 laipsnių ~ 1250 laipsnių žiedinėje arba vaikščiojančioje krosnyje.
Auskarų vėrimas: naudokite kryžminį-valcavimo auskarų vėrimo įrenginį arba spaudimo auskarą, kad kietą ruošinį pradurtumėte į tuščiavidurį šiurkštų vamzdelį.
Valcavimas: ištempkite ir deformuokite per tris -valcavimo kryžminius-valcavimus arba ištisinį valcavimo staklę.
Dydis: Sureguliuokite išorinį skersmenį ir sienelės storį pagal standartinį dydį.
Vėsinimas: aušinimas oru arba kontroliuojamas vėsinimas.
Ištiesinimas: pašalinkite lenkimo deformaciją.
Aptikimas: vandens slėgio bandymas, ultragarso defektų aptikimas (UT) ir kt.
Sandėliavimas: ženklinimas, pakavimas ir sandėliavimas.
Savybės:
Didelis gamybos efektyvumas, tinka didelio{0}}skersmens storio-sienių vamzdžiams.
Paviršiaus šiurkštumas yra palyginti didelis, o sienelės storio vienodumas yra šiek tiek mažesnis nei šaltai temptų vamzdžių{0}}.
(2) Šaltai temptų besiūlių vamzdžių gamybos procesas
Vamzdžių ruošinių šildymas ir perforavimas (tas pats kaip karštas valcavimas).
Antraštė: patogi šalto tempimo staklės suspaudimui.
Atkaitinimas: pašalinkite vidinį įtampą ir pagerinkite plastiškumą.
Marinavimas: pašalinkite oksido nuosėdas.
Šaltasis braižymas: kelių{0}}eilių brėžinys iki tikslinio dydžio (išorinis skersmuo gali būti ±0,1 mm tikslumas).
Terminis apdorojimas: normalizavimas arba grūdinimas, norint sureguliuoti veikimą.
Tikrinimas ir sandėliavimas (tas pats kaip karštas valcavimas).
Savybės:
Didelis matmenų tikslumas ir gera paviršiaus apdaila.
Tinka mažo{0}}skersmens plonasieniams{1}}vamzdžiams (pvz., hidraulinių cilindrų vamzdeliams).
2. Suvirintų plieninių vamzdžių gamybos procesas
ASTM A53 suvirinti vamzdžiai daugiausia apima elektrinį varžinį suvirinimą (ERW) ir povandeninį lankinį suvirinimą (SAW / LSAW):
(1) Aukšto -dažnio elektrinio varžinio suvirinimo (ERW vamzdžio) procesas
Plieninės juostos išankstinis apdorojimas: išvyniojimas, išlyginimas ir apipjaustymas.
Formavimas: plieninė juosta palaipsniui susukama į vamzdžio formą keliais ritinėlių rinkiniais, o kraštai sulygiuojami, kad būtų galima suvirinti.
Aukšto dažnio suvirinimas (HFW): kraštai šildomi aukšto dažnio srove ir spaudžiami, kad susijungtų, kad susidarytų ištisinė siūlė.
Suvirinimo siūlės terminis apdorojimas: grūdinimas bent 540 laipsnių kampu, kad būtų pašalintas martensitas.
Dydžio nustatymas ir tiesinimas: Užtikrinkite matmenų tikslumą.
Patikra: sūkurinės srovės bandymas (ET), vandens slėgio bandymas ir kt.
Savybės:
Aukštas gamybos efektyvumas ir maža kaina.
Tinka mažo ir vidutinio skersmens vamzdžiams (pvz., cinkuotiems vamzdžiams statyboms).
(2) Povandeninio lankinio suvirinimo (SAW/LSAW Pipe) procesas
Plieninės plokštės frezavimas: dvipusis{0}}plieninės plokštės krašto frezavimas, siekiant užtikrinti griovelio formą ir matmenų tikslumą.
Išankstinis-lenkimas: plieno plokštės kraštas suformuojamas iki reikiamo kreivumo išankstinio-lenkimo staklėmis, kad būtų lengviau vėliau formuoti.
JCOE formavimas: palaipsniui spaudžiamas į „J-C-O“ formą ir uždaromas į tuščią vamzdelį.
Išankstinis suvirinimas: suvirinimas su dujomis (MAG) naudojamas laikinai pritvirtinti jungtį.
Vidinis ir išorinis panardinamas lankinis suvirinimas: naudokite kelių laidų panardinamojo lankinio suvirinimo aparatą, kad suvirintumėte siūlę iš abiejų pusių, kad užtikrintumėte didelį stiprumą.
Skersmens išplėtimas: pagerinkite įtempių pasiskirstymą.
Aptikimas: rentgeno (RT), ultragarso (UT)
Savybės:
Taikoma dideliems{0}}skersmens storio-vamzdžiams (pvz., naftos ir dujotiekiams).
Suvirinimo stiprumas yra didelis, tačiau kaina yra didelė.
ERW suvirintas vamzdis (mažas skersmuo): aukšto{0}}dažnio atsparumo suvirinimas, tinka statybinėms ir mechaninėms konstrukcijoms.
SAW/LSAW suvirintas vamzdis (didelio skersmens): panardinamas lankinis suvirinimas, tinka naftos ir dujų transportavimui, aukšto{0}}slėgio vamzdynams.
ASTM A53 plieninių vamzdžių kokybės patikrinimas:
Neardomasis bandymas (NDT):
Ultragarsinis defektų aptikimas (UT): aptikti vidinius suvirinimo siūlių ir pirminių medžiagų defektus.
Rentgeno spindulių aptikimas (RT): patikrinkite, ar suvirinimo siūlėje nėra defektų, pvz., porų ir nesusiliejimo.
Magnetinių dalelių bandymas (MT): naudojamas vamzdžio galo įtrūkimams aptikti.
Hidrostatinis bandymas: patikrinkite kiekvieno plieninio vamzdžio slėgį, kad įsitikintumėte, jog nėra nuotėkio
Griežta kokybės kontrolė (pvz., defektų nustatymas, hidrostatinis bandymas) ir paviršiaus apdorojimas (cinkavimas, dengimas) užtikrina, kad jis atitiktų ASTM A53 standartą ir skirtingų pramonės šakų poreikius.
Lenkimo reikalavimai:
Jei vamzdis NPS 2 (DN50) ir mažesnis, pakankamo ilgio vamzdis turi būti šaltai išlenktas 90 laipsnių kampu aplink cilindrinį šerdį, kurio skersmuo dvylika kartų didesnis už išorinį vamzdžio skersmenį, be įtrūkimų bet kurioje dalyje ir neatidarant suvirinimo siūlės.
Užsakius uždarą suvyniojimą, vamzdis turi stovėti šaltai lenktas 180 laipsnių kampu aplink cilindrinį įtvarą, kurio skersmuo aštuonis kartus didesnis už išorinį vamzdžio skersmenį, be gedimų.
Dvigubo itin tvirto vamzdžio virš NPS 1 1/4(DN 32) lenkimo bandymo atlikti nereikia.
Išlyginimo testas:
Išlyginimo bandymas turi būti atliekamas su vamzdžiu virš NPS 2 (DN 50), kurio viso storio yra ypač stiprus ir lengvesnis.
Naudojant besiūlius vamzdžius, mažiausiai 2 1/2 colio (60 mm) ilgio bandinys turi būti šaltai išlygintas tarp lygiagrečių plokščių dviem etapais. Atliekant pirmąjį žingsnį, kuris yra plastiškumo bandymas, vidiniai, išoriniai ar galiniai paviršiai neturi įtrūkimų ar įtrūkimų. Atliekant antrąjį etapą, kuris yra patikimumo bandymas, lyginimas tęsiamas tol, kol bandinys nulūš arba susilieja priešingos vamzdžio pusės. Viso išlyginimo bandymo metu aptikti laminuotos arba neskausmingos medžiagos įrodymai turi būti atmetami.
Elektriniu pasipriešinimu suvirintam vamzdžiui – bent 4 colių bandomasis pavyzdys. (100 mm) ilgio turi būti išlygintas šaltai tarp lygiagrečių plokščių trimis žingsniais, suvirinimo siūlę 0 arba 90 laipsnių kampu nuo jėgos krypties linijos. Atliekant pirmąjį etapą, kuris yra suvirinimo siūlės plastiškumo bandymas, ant suvirinimo siūlės vidinių ar išorinių paviršių neturi atsirasti įtrūkimų ar įtrūkimų tol, kol atstumas tarp plokščių yra mažesnis nei du trečdaliai nurodyto vamzdžio skersmens. Antruoju etapu išlyginimas turi būti tęsiamas kaip plastiškumo bandymas toli nuo suvirinimo siūlės. Antrojo etapo metu vidiniuose ar išoriniuose paviršiuose, esančiuose toliau nuo suvirinimo siūlės, nėra įtrūkimų ar įtrūkimų. Per trečiąjį etapą, kuris yra tvirtumo bandymas, lyginimas tęsiamas tol, kol bandinys nulūš arba susilieja priešingos vamzdžio sienelės. Atmetimo priežastimi turi būti įrodymai, kad laminuota arba nesveika medžiaga arba neužbaigta suvirinimo siūlė, atskleista atliekant išlyginimo bandymą.


